-4つの破壊メカニズムと、それが招いた重大事故-
前回、私たちは「なぜ現代でも事故が起こるのか」という問いを、技術・組織・人間という切り口で見てきました。今回はもう一度、材料そのものに視点を戻します。ただし、これまで扱ってきた延性破壊・脆性破壊・疲労破壊とは少し毛色の違う、時間・環境・化学反応が絡む厄介な破壊メカニズムが主役です。クリープ、応力腐食割れ、エロージョン・コロージョン、水素脆化。名前だけ聞くと難しそうですが、共通しているのは「じわじわと進行し、ある日突然、致命的な形で表面化する」という点です。今回はそれぞれのメカニズムを、実際に起きた重大事故とセットで見ていきます。
目次
- 1. 高温環境下の持続的脅威-クリープ破壊とモハベ火力発電所事故
- 2. 材料・応力・化学環境の共謀-応力腐食割れとフリックスボロー事故
- 3. 流体と腐食の複合作用-エロージョン・コロージョンとサリー原発・美浜原発事故
- 4. 目に見えない水素の侵食-水素脆化と高強度部材の遅れ破壊
🎯 この記事のゴール
- クリープ破壊が3段階(遷移・定常・加速)を経て進行するメカニズムを理解する
- 応力腐食割れ(SCC)が材料・環境・応力の3因子が重なったときにのみ発生することを説明できるようになる
- エロージョン・コロージョンがなぜ「破断前漏洩(LBB)」の原則を破るような破壊を起こすのかを理解する
- 水素脆化(遅れ破壊)のメカニズムと、高強度材料ほど感受性が高くなる理由を説明できるようになる
1. 高温環境下の持続的脅威-クリープ破壊とモハベ火力発電所事故
ボイラや蒸気タービンのような高温高圧環境で稼働する静止機器にとって、避けて通れないのがクリープ(Creep)という現象です。一定の応力がかかり続けるだけなのに、時間とともにひずみがじわじわと増えていく。動かない部材だからこそ厄介な破壊メカニズムです。
クリープは、一定温度・一定応力のもとで3つの段階を経て進行します。
- 第1期クリープ(遷移クリープ):加工硬化が回復機構を上回り、クリープ速度が徐々に低下する段階
- 第2期クリープ(定常クリープ):加工硬化と熱的回復(転位の消滅など)が釣り合い、クリープ速度がほぼ一定になる段階
- 第3期クリープ(加速クリープ):結晶粒界にボイドや微視き裂が急激に増加し、破断へ向けて変形が加速する段階
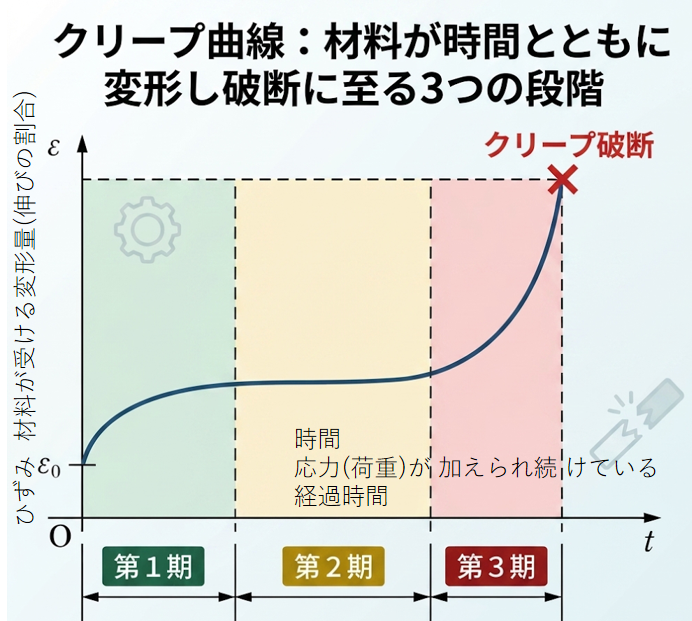
📈 クリープ破断曲線(3段階のクリープ曲線)
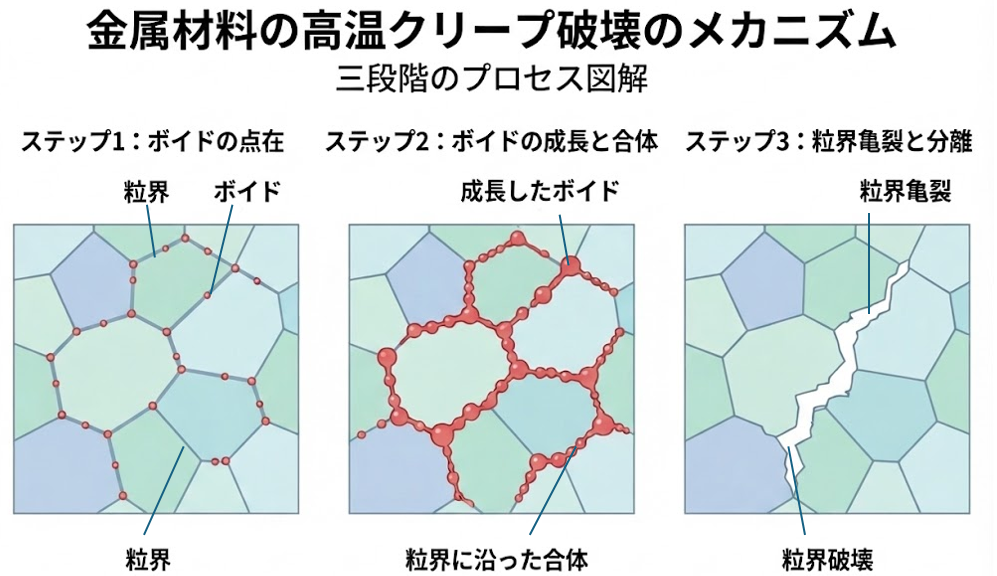
金属材料が高温環境にさらされると、結晶粒界の強度が粒内よりも低下するため、破壊は粒界を通じて進行しやすくなります。特に長時間にわたるクリープ現象では、一般的に粒界破壊が支配的となります。
この過程では、結晶粒界に沿って微細な空孔(ボイド)が発生・合体し、最終的には粒界ディンプル破面(粒界に沿ったくぼみの連なり)として観察される形態や、わずかな塑性変形を伴う粒界破面を形成します。また、材料が高温下で脆化(弱体化)したり、粒界に脆弱な組織が生成されたりすることで、それらが起点となって亀裂が進行し、部材の破壊に至ります。
金属材料が高温環境にさらされると、結晶粒界の強度が粒内よりも低下するため、破壊は粒界を通じて進行しやすくなります。特に長時間にわたるクリープ現象では、一般的に粒界破壊が支配的となります。
この過程では、結晶粒界に沿って微細な空孔(ボイド)が発生・合体し、最終的には粒界ディンプル破面(粒界に沿ったくぼみの連なり)として観察される形態や、わずかな塑性変形を伴う粒界破面を形成します。また、材料が高温下で脆化(弱体化)したり、粒界に脆弱な組織が生成されたりすることで、それらが起点となって亀裂が進行し、部材の破壊に至ります。
歴史的事故:モハベ火力発電所2号ユニットの蒸気管破断(1985年)
1985年6月、米国ネバダ州のモハベ火力発電所で、運転中の高温再熱蒸気管(1-1/4Cr-1/2Mo鋼、外径約760mm)が突如真っ二つに破裂し、高温高圧の蒸気が噴出する事故が発生しました。死者6名、負傷者10名という重大事故です。
原因は、蒸気管の長手方向の溶接部に残っていた目に見えない微細な初期欠陥でした。ここを起点に、長年の高温運転の中でクリープき裂が内部から外側へと加速的に進展し、最終的な破断に至ったのです。超音波探傷などの非破壊検査が十分に適用されていなかったことも、被害を大きくしました。
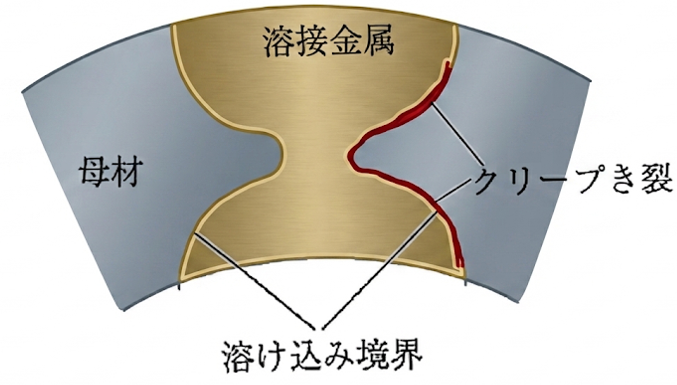
🖼️ シーム溶接部に発生したクリープき裂の模式図
この事故を教訓に、火力発電プラントの重要配管では、欠陥リスクの低いシームレス鋼管(継目無鋼管)への全面的な設計変更や、破壊力学を応用したクリープ寿命評価・検査計画の厳格化が義務付けられることになりました。
2. 材料・応力・化学環境の共謀-応力腐食割れとフリックスボロー事故
応力腐食割れ(Stress Corrosion Cracking: SCC)は、材料・環境・引張応力(溶接の残留応力も含む)という3つの因子が同時に重なったときにのみ発生する、極めて局所的で進行性の高い破壊現象です。この3つのうちどれか一つでも欠ければ発生しません。
代表的なメカニズムが活性路溶解モデル(膜破壊モデル)です。材料表面は通常、不動態皮膜という保護膜で覆われていますが、引張応力による局所的なすべり変形でこの皮膜が微視的に破壊されます。露出した新生面は周囲の腐食液によってアノード溶解し、き裂が深く進展する一方、側面は再び不動態化して保護されます。この皮膜の破壊と再不動態化の絶妙なバランスが崩れたとき、SCCが選択的に進行するのです。
特にオーステナイト系ステンレス鋼(SUS304など)では、溶接時の熱履歴によって結晶粒界に炭化クロムが析出し、その周囲に耐食性の極めて低いCr欠乏層(鋭敏化組織)ができてしまいます。ここに残留応力が加わると、水溶液中のわずかな塩化物イオンや溶存酸素によって、粒界型応力腐食割れが急速に誘発されます。
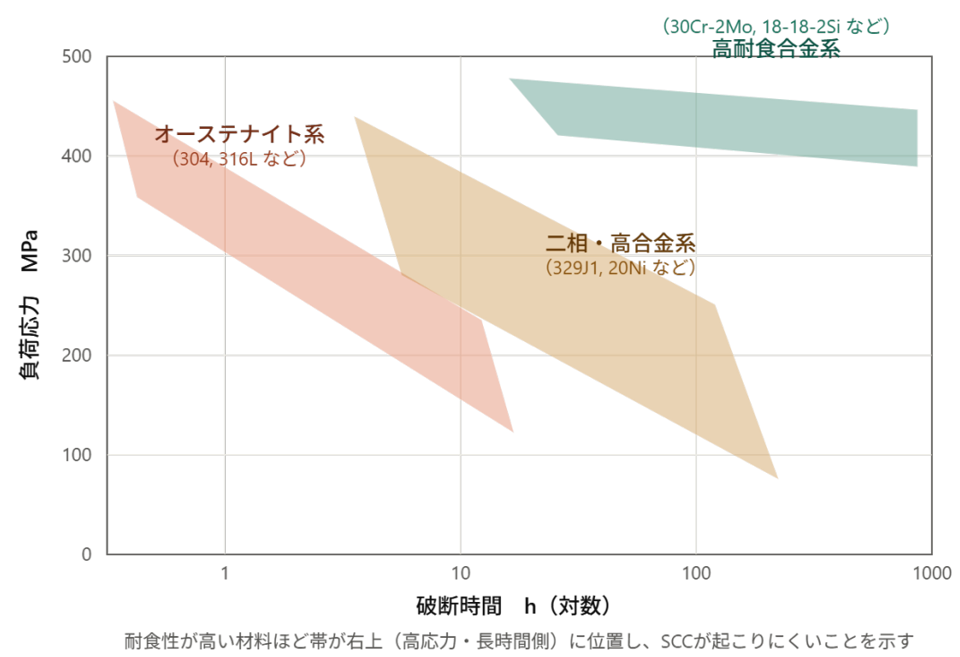
📈 ステンレス鋼の沸騰MgCl2水溶液中のSCC強度特性を示すグラフ
歴史的事故:フリックスボローのシクロヘキサン爆発事故(1974年)
1974年6月、英国のケミカルプラント(フリックスボロー)で、シクロヘキサンの酸化プロセスに使われていた反応器のひとつに応力腐食割れ(硝酸塩を含む冷却水による炭素鋼のSCC)が発生し、修理のため取り外されました。
問題はここからです。現場では運転を継続するため、隣接する反応器同士を結ぶ仮設のバイパス配管を突貫工事で設置しました。しかし運転再開時の圧力・温度上昇によって、この仮設配管が設計時の力学的評価不足から座屈・せん断破壊を起こし、シクロヘキサンが大量に漏洩、大爆発を招きました。死者28名、負傷者89名という、化学プラント史上に残る大惨事です。
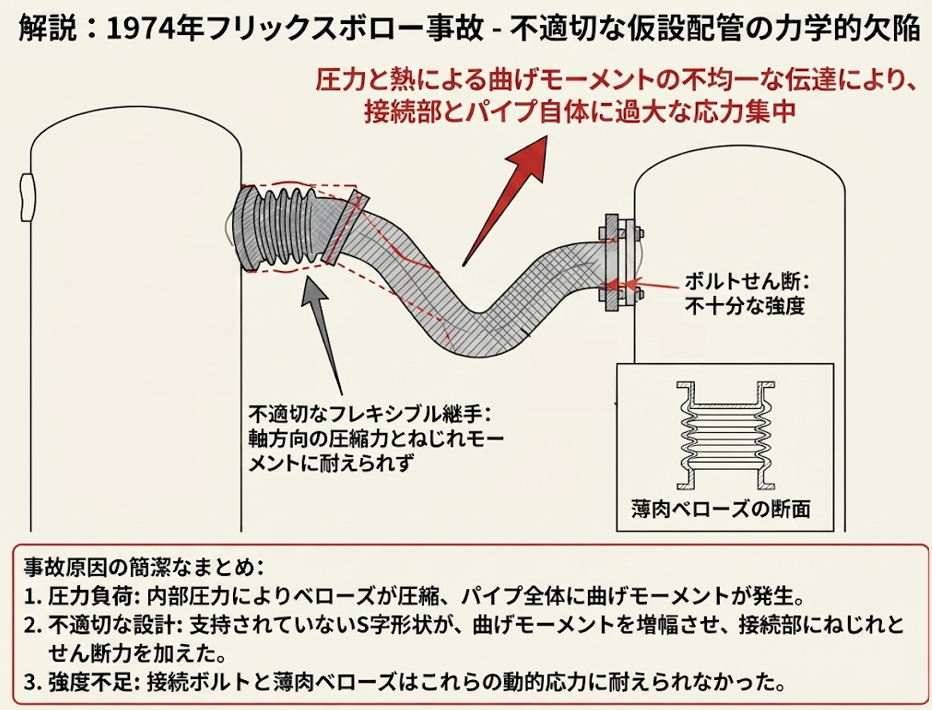
🖼️ フリックスボローの仮設バイパス配管の構造を示す模式図
この事故が象徴的なのは、一次的なトリガー(応力腐食割れ)への対策不備が、二次的な設計・管理体制の欠陥(部分最適による全体最悪)と連鎖して、未曾有の惨事になったという点です。まさに前回の記事で扱った「部分最適の罠」の典型例が、ここにも現れています。
3. 流体と腐食の複合作用-エロージョン・コロージョンとサリー原発・美浜原発事故
配管内を流れる高速の流体が材料表面に機械的な力を及ぼすことで生じる壊食をエロージョン(Erosion)、これが化学的な腐食(Corrosion)と重なって局所的な減肉を加速させる現象をエロージョン・コロージョン(Erosion-Corrosion)、あるいは流れ加速型腐食(Flow Accelerated Corrosion: FAC)と呼びます。
材料表面にできる初期の酸化皮膜は、通常は腐食を抑えるバリアとして働きます。ところが配管のエルボ部やオリフィス下流、縮流部など、乱流や渦が激しく発生する部位では、高速の流体がこの保護皮膜を機械的に削り取ってしまいます。露出した新生面はすぐに腐食されて皮膜を作り直そうとしますが、流体によって絶えず皮膜が消失し続けるため、管壁は加速度的に局部減肉していくのです。
歴史的事故①:サリー原子力発電所2号機(1986年、米国)
復水系の給水配管が運転中に突如ギロチン破断(破断口が真二つに分かれる全面破断)を起こし、高温高圧の純水・蒸気が噴出しました。死者4名、負傷者8名という重い事故です。
この事故が示したのは、「破壊の前にまず漏洩して警告となる」というLBB(Leak Before Break:破断前漏洩)の原則が、FACによる広範囲な局部減肉のもとでは必ずしも成り立たない、という衝撃的な事実でした。前兆なく突然のギロチン破断が起こり得るのです。
歴史的事故②:美浜原子力発電所3号機(2004年、日本)
タービン建屋内の復水配管エルボ下流(オリフィスによる縮流・乱流発生部)が突然大破裂し、二次系の高温蒸気が室内に噴出しました。作業員4名死亡、7名重軽傷という、日本の原子力発電所史上最悪の事故のひとつです。
この復水管は1976年の運転開始以来一度も肉厚測定が行われておらず、当初予定されていた点検リストからの管理ミスが主因でした。管壁は最薄部で、初期肉厚10mmに対しわずか1.4mmにまで摩耗・減肉していたのです。
美浜の悲劇は、高サイクル疲労や腐食の不具合が「検査計画の不備」や「経年管理の盲点」によって見逃されたとき、破壊がいかに壊滅的な形で顕在化するかを示す最悪の事例となりました。この事故を契機に、国内すべての火力・原子力プラントで配管肉厚管理の指針や検査技術の全体系が徹底的に見直されることになりました。
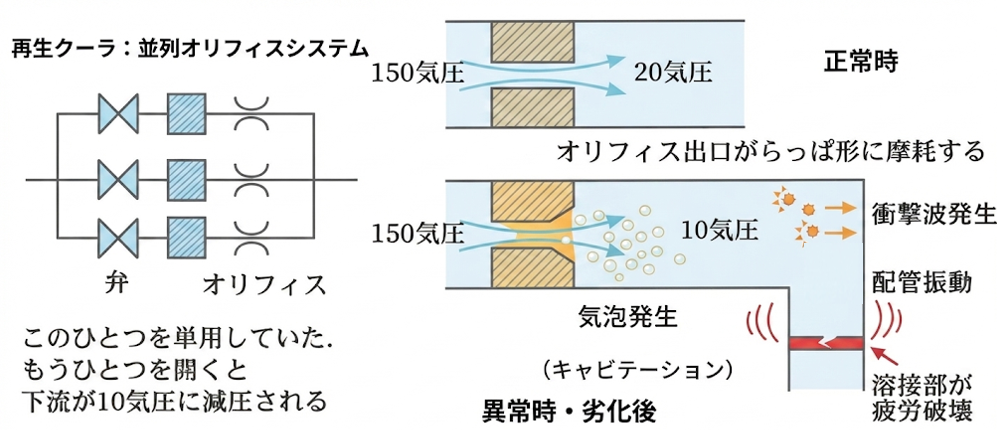
🖼️ 高圧配管におけるオリフィス摩耗とそれに伴うキャビテーション発生・疲労破壊のメカニズム
4. 目に見えない水素の侵食-水素脆化と高強度部材の遅れ破壊
最後に扱うのは、目に見えない「水素」が引き起こす破壊です。水素脆化(Hydrogen Embrittlement: HE)は、酸洗いやめっき、あるいは湿潤硫化水素環境などで金属材料中に微量の水素が吸蔵されることで、材料の靱性が著しく低下し、ある時間経過後に突然割れに至る現象です。静的な応力がかかり続けている状況で発生するため、遅れ破壊(Delayed Fracture)とも呼ばれます。
水素脆化の主なメカニズムには、2つの説があります。
- 格子脆化説(結合力低下説):き裂先端の高い三軸引張応力場に誘起されて水素が拡散・濃縮し、鉄原子同士の格子間結合力を低下させることで、非常に低い応力でも脆性へき開が起こる
- 水素ガス圧説(ブリスター説):結晶欠陥やボイド部に集まった水素が分子化(H₂)し、その内部ガス圧力でマイクロクラック(水素誘起割れ:HIC)が自発的に発生・進展する
一般に、結晶格子中の水素溶解量が少なく格子ひずみが大きい体心立方格子(BCC構造:フェライトやマルテンサイト)は、面心立方格子(FCC構造:オーステナイト)よりも水素脆化感受性が著しく高くなります。
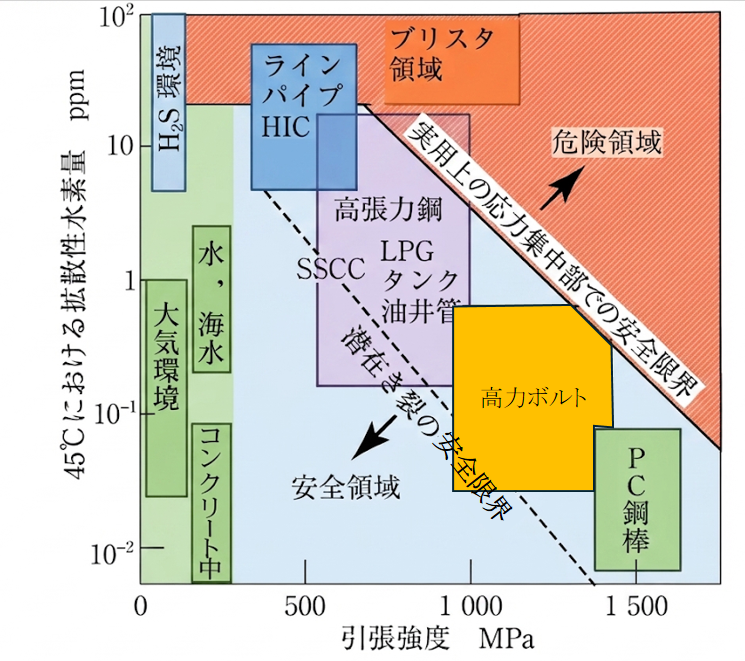
📈 引張強度と材料中の水素溶解量で整理した水素脆化感受性のグラフ
材料の「引張強度」と「限界水素溶解量」の間には、極めて明確な負の相関があります。引張強度が約1200MPaを超える高張力鋼や高力ボルトでは、水素脆化の限界水素溶解量が極端に低下し、大気中のごくわずかな雨水による腐食だけで、外見上は健全に見えるボルトが頭部から跳ね飛ぶように、ある日突然遅れ破壊を起こすことがあります。
このため、超高強度の高力ボルトの使用制限(これより低い強度のボルトによる代替)や、結晶粒界に偏析する不純物元素(P、S)の低減、バナジウムなどの特殊炭化物生成元素による水素トラップサイトの導入といった、高度な材料設計による制御が行われています。
🚀 今回のまとめ
- ✔ クリープ破壊は3段階(遷移・定常・加速)を経て進行し、モハベ火力発電所事故はシーム溶接部の欠陥から加速的に進展したクリープき裂が原因だった
- ✔ 応力腐食割れは材料・環境・応力の3因子が重なったときにのみ発生し、フリックスボロー事故ではSCC対策の不備が仮設配管の設計不良と連鎖して大惨事となった
- ✔ エロージョン・コロージョン(FAC)は「破断前漏洩」の原則を裏切り、サリー・美浜の両事故とも前兆のないギロチン破断を引き起こした
- ✔ 水素脆化は高強度材料ほど感受性が高く、ごくわずかな水素の溶解でも遅れ破壊につながる
NEXT
材料が壊れるメカニズム、その歴史、現代でも事故が繰り返される構造的背景、そして今回見た4つの具体的な破壊メカニズム。ここまでの知識は、いわば「失敗の博物館」を巡ってきたようなものです。次回は本シリーズの締めくくりとして、これらの膨大な失敗知をどう体系化し、次世代の機械設計における「信頼性保証」「安全・機能安全設計(フェイルセーフ、フールプルーフ等)」として昇華させていくべきか、具体的なロードマップを論じます。
🔗 関連記事:【破壊力学I-4・最終回】なぜ破壊強度はばらつくのか―Griffith条件・寸法効果・最弱リンク説
グリフィス条件・寸法効果・最弱リンク説について解説しています。クリープき裂の破壊力学的評価の理解に役立ちます。
ひかるエンジニア養成所 管理人
TEKTO @ 匠人